一、设备概述
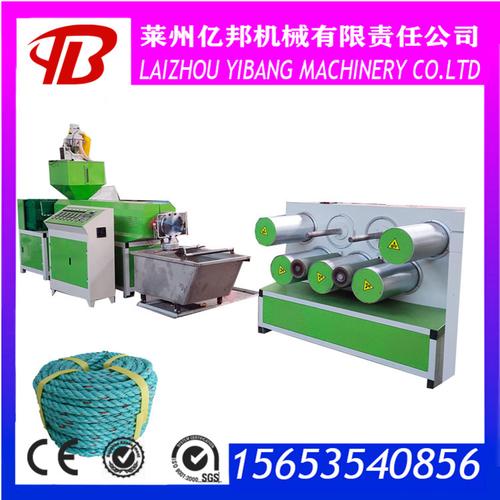
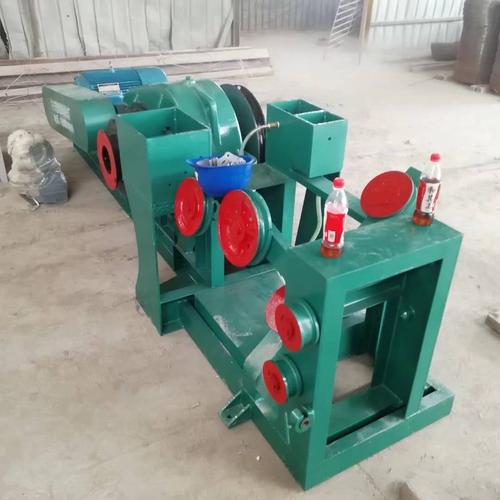
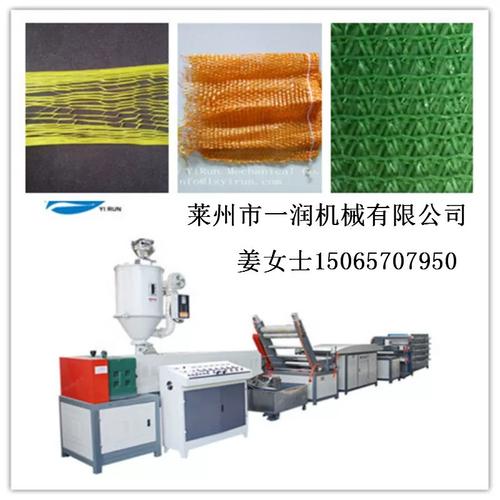
塑料水冷平拉膜扁丝拉丝机是一种专门用于生产PP(聚丙烯)和PE(聚乙烯)扁丝的挤出拔丝机械设备,广泛应用于遮阳网、防尘网、建筑安全网、农业网等塑料编织制品的原料生产。该设备采用水冷平拉膜工艺路线,将热熔挤出后的塑料薄膜经过水槽冷却、分切、拉伸、定型等工序,最终卷绕成高强度、高一致性的扁丝,为后续织网或编织提供优质原料。
二、工作原理与工艺流程
该设备的核心工艺为“挤出成膜—水冷定型—分切—热拉伸—定型—卷绕”,具体流程如下:
- 原料熔融挤出:PP或PE颗粒经料斗进入单螺杆挤出机,在加热螺筒中塑化熔融,通过平模头(T型模头)挤出成薄片状熔膜。
- 水冷定型:熔膜立即进入冷却水槽,通过水温精确控制(通常20–40℃)快速冷却定型,形成厚度均匀的平膜。水冷工艺相比辊冷可更有效地控制膜片结晶度,提升后续拉伸性能。
- 分切:冷却后的平膜经牵引辊送入分切装置,被高速旋转的刀片组纵切成设定宽度的窄带(胚丝)。
- 热拉伸(拔丝) :胚丝经过加热辊组(烘箱或热辊),在玻璃化温度以上进行单向高倍拉伸(拉伸比通常5–8倍),使高分子链沿拉伸方向取向,显著提高扁丝的抗拉强度。
- 热定型:拉伸后的扁丝经定型辊热处理,消除内应力,稳定尺寸和力学性能。
- 卷绕收丝:定型后的扁丝通过张力控制系统均匀卷绕到纱管上,供圆织机或经编机使用。
三、设备主要结构组成
| 部件 | 功能与特点 |
|------|------------|
| 挤出机 | 单螺杆高效塑化,螺杆长径比25–33:1,配备变频调速 |
| 平模头 | T型衣架式流道,保证膜片厚度横向均匀性 |
| 冷却水槽 | 不锈钢槽体,带水温控制和循环系统,配压辊与導辊 |
| 牵引与分切装置 | 多辊牵引,圆刀或剃刀分切,切条宽度可调 |
| 加热拉伸辊组 | 多组导热油或电加热辊,温度分区控制,拉伸比可调 |
| 定型辊组 | 热定型消除内应力,保证扁丝低的收缩率 |
| 卷绕机 | 恒张力卷绕,锭子数量可根据产能配置(数十至上百锭) |
| 电控系统 | PLC+触摸屏,温度、速度、张力联动控制,故障报警 |
四、针对遮阳防尘网扁丝的技术要点
遮阳网与防尘网对扁丝有特殊要求:
- 抗拉强度:需承受织网张力和户外风载,拉伸比和定型温度是关键参数。PP扁丝强度一般可达3.5–5.0 g/d,PE扁丝略低但耐候性更好。
- 耐候性:户外遮阳防尘网长期暴露于紫外线下,原料中通常添加UV母粒;设备需保证添加剂的均匀分散,避免扁丝局部老化断裂。
- 丝径一致性:扁丝厚度和宽度偏差直接影响网面平整度和遮阳率,水冷平拉膜工艺因膜片厚度控制好,切丝尺寸一致性优于吹膜法。
- 表面质量:扁丝表面应光滑无毛刺,减少织造时的断丝率,分切刀锋利度和拉伸温度控制尤为重要。
五、选型要点
选择塑料水冷平拉膜扁丝拉丝机时,应重点考量:
- 产量匹配:根据目标网类产品的克重和织机数量确定挤出机规格(常见φ65、φ75、φ90、φ100等),单机日产扁丝通常0.5–3吨。
- 扁丝规格范围:确认设备可生产的扁丝宽度(通常1–5 mm)和厚度(0.03–0.15 mm)覆盖范围。
- 温控精度:挤出、拉伸、定型各段温度精度直接影响丝质量,建议温控精度≤±1℃。
- 节能与自动化:高效螺杆、伺服驱动、PLC集中控制可降低能耗和人工成本。
- 售后与配件:分切刀、拉伸辊等易损件的供应保障能力。
六、
塑料水冷平拉膜扁丝拉丝机是PP/PE遮阳防尘网产业链中的关键装备。水冷平拉膜工艺凭借膜片厚度均匀、拉伸取向充分、扁丝强度高的优势,成为高品质遮阳网、防尘网用扁丝的首选生产方式。合理选型与精细化工艺控制,能够有效提升扁丝的力学性能和耐候性能,为下游网类制品的高质量生产奠定基础。